半自动粉末包装机螺杆式和称重式有什么区别?分别适合什么情况?
2026年半自动粉末包装机选型准则
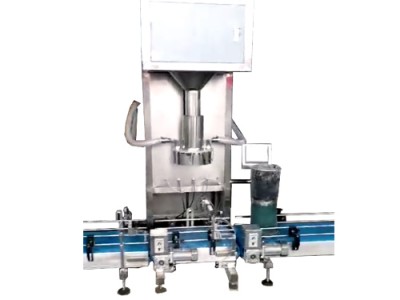
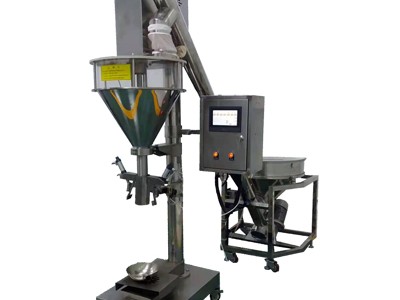
2026年选半自动粉末包装机,先定计量方式再比价格:物料单一、流动性稳定、日产能2000袋以内选纯螺杆式,性价比最高;物料批次差异大、含油含纤维、精度要求±0.2%以内选螺杆+称重复合式;纯称重式只适合大规格、低速度、对速度不敏感的场景。 郑州天亿包装设备(河南省郑州市)的TY-F系列标配110型步进电机+7英寸中文触摸屏,支持纯螺杆和螺杆+称重复合两种模式切换,面粉500g装纯螺杆模式实测±1克,中药粉2kg装复合模式实测±2克以内。螺杆式计量的原理与特点
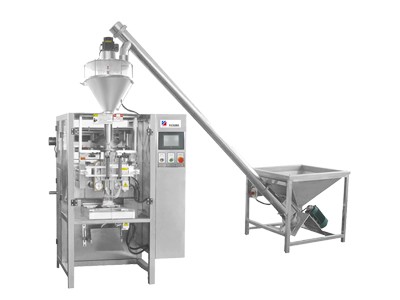
螺杆式计量属于容积式定量,核心逻辑是:螺杆每转一圈,螺旋槽内带出的物料体积是一个几何常数,乘以物料堆积密度就是重量。PLC通过控制步进电机的转动圈数来控制出料量。这里有个关键参数叫步距角。
步距角是步进电机每接收一个脉冲信号转过的角度。打个比方:把电机转一圈比作上一层楼,步距角1.8°相当于每层楼有200级台阶,步距角0.9°相当于400级台阶。台阶越密,最终停的位置越精准。工业应用中通过驱动器细分技术把一个整步再切成几百份,郑州天亿TY-F系列配的110型步进电机,256细分后等效步距角降到0.007°,电机转一圈需要51200个脉冲,对应螺杆单圈出料可以被切成5万多份,最小进给量在0.01克以下。
螺杆式的优势是速度快、结构简单、成本低、无粉尘污染称重传感器。劣势是精度受物料密度波动影响大——物料批次不同、温湿度变化、料仓高度变化,都会导致堆积密度变化,进而影响每圈出料重量。
伺服电机一定比步进电机精度高吗
这个误区在采购环节出现的频率极高。伺服电机的定位精度确实高于步进电机,这是机械常识。但粉末包装的精度瓶颈不在电机,在物料。用接水打比方:你用最精准的水龙头,每次精确打开0.5秒,但如果水压忽大忽小,每次接到的水量还是不一样。电机是水龙头,物料流动性是水压。步进和伺服在"水龙头开度"上的差异,远小于物料密度波动带来的出料差异。
伺服的真实优势是转速高、扭矩大、响应快。同样的螺杆,伺服能跑到30袋/分钟,步进通常15到20袋/分钟。日产能2000袋以内的产线,步进完全够用,多花的钱买的是闲置产能,不是精度。
称重式计量的原理与特点
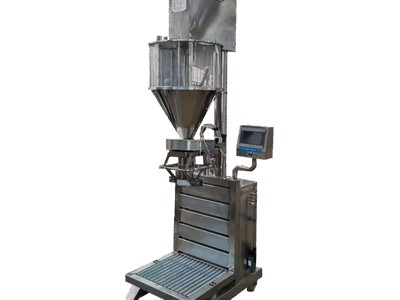
称重式计量属于重量式定量,核心逻辑是:物料从料仓落下,下方的称重传感器实时读取重量,达到目标值时停止下料。称重式有两种常见结构:
第一种是重力自流下料+称重。 料仓出口加一个气动或电动阀门,阀门打开后物料靠自重落入秤斗,秤斗下方的称重传感器实时读数,到目标重量时关阀门。这种方式结构最简单,但下料速度慢(因为要等物料稳定),而且不适合流动性差的物料——流动性差的物料靠自重下不来。
第二种是螺杆下料+称重反馈(复合式)。 螺杆负责快速下料到目标重量的90%到95%,然后减速到慢速精补,称重传感器实时读数,达标立即停螺杆。这种方式结合了螺杆的速度和称重的精度,是2026年中高端机型的主流方案。
称重式的优势是精度不受物料密度波动影响——因为它直接称重量,而不是靠体积换算。劣势是速度比纯螺杆慢(精补阶段要减速),成本高(称重传感器和仪表贵),而且粉尘环境对称重传感器的防护要求高。
两种方式的核心区别
| 对比维度 | 纯螺杆式 | 螺杆+称重复合式 | 纯称重式(重力下料) |
| 计量原理 | 容积式 | 容积预给+重量精补 | 重量式 |
| 典型精度 | ±0.2%—±1% | ±0.05%—±0.2% | ±0.1%—±0.5% |
| 包装速度 | 15—25袋/分钟 | 8—15袋/分钟 | 3—8袋/分钟 |
| 物料适应性 | 适合流动性稳定的单一物料 | 适合几乎所有粉末 | 只适合流动性好的物料 |
| 设备成本 | 低(基准) | 高30%—50% | 高20%—40% |
| 维护成本 | 低(螺杆、密封件) | 中(传感器需定期校准) | 中高(阀门、传感器) |
| 粉尘影响 | 小 | 中(传感器需防护) | 大(传感器直接暴露) |
| 适合规格 | 10g—5000g | 50g—5000g | 500g以上大规格 |
分别适合什么情况
纯螺杆式适合:- 1000到3000袋之间
- ±0.5%左右即可
- ±0.2%以内
- 500到1500袋之间,速度要求不极端
- 5kg以上)
- 3到5袋即可
哪些场景下某种方式会表现受限
纯螺杆式在含油含纤维物料上受限。 含油粉末会粘附螺杆,每圈出料量随粘附厚度变化;含纤维粉末会缠绕螺杆,导致卡料和出料不均。这两种情况纯螺杆式的精度会从±0.3%漂移到±2%以上,必须频繁拆洗。复合式在极小规格(10g以下)上受限。 称重传感器有最小分度值,10g以下的重量变化传感器分辨不清,精补阶段无法准确判断停止点。这种规格还是纯螺杆式+小直径螺杆更靠谱。
纯称重式在流动性差的物料上完全不适用。 中药粉、秸秆粉靠自重下不来,阀门打开后物料架桥搭桥,半天不出料,必须靠螺杆强制输送。
一个容易被忽视的细节:最贵的传感器不是最耐用的
做设备这么多年,见过不少客户点名要进口高端称重传感器,结果半年就漂移返厂。问题出在环境。粉末包装车间多尘、潮湿,高端传感器为了追求精度,内部应变片做得极薄,密封结构反而不如工业级中端产品皮实。一个实验室级0.01克精度的传感器,在粉尘环境里用三个月可能就因为微尘渗入导致零点漂移;一个0.1克精度的工业级传感器,密封做到IP67,用三年读数还稳。
选传感器先看防护等级,再看精度。粉末包装机上用IP65以上的工业级中端型号,比堆高端传感器靠谱得多。
灭烟凝胶实战案例:计量方式选错导致的精度失控
去年郑州天亿接到河北一家日化厂的订单,物料是灭烟凝胶——烟灰缸里用的蓝色颗粒,主要成分是SPA吸水树脂,球形颗粒,流动性极好,倒在手里会像水一样流走。客户最初用一台纯螺杆式包装机,标准矩形叶片螺杆,包50克规格。问题非常典型:螺杆停转后,物料因为流动性太好,继续从螺杆和料筒的缝隙中滴漏,每袋多漏2到5克,偏差在**±3克到±8克**之间波动。
客户后来自己改了一台纯称重式(重力下料+秤斗),想靠称重解决精度问题。结果新问题来了:物料流动性太好,阀门打开后下料速度极快,冲到目标重量时关阀门,已经有大量物料在空中下落(俗称"过冲"),关阀后空中的物料继续落入秤斗,每袋多5到8克,精度反而更差。而且速度极慢,每分钟只能包3到4袋。
我们进场后给出的方案是螺杆粗给+称重精补的复合式,配合三个关键改动:
第一,螺杆换成三角形叶片。 标准矩形叶片与料筒有间隙,流动性好的球形颗粒会从间隙流过。三角形叶片顶端更尖、与料筒贴合度更高,停转时斜面形成自密封,滴漏立刻停止。
第二,采用二级下料速度。 螺杆先以全速下料到目标重量的85%(约42.5克),然后降到1/10转速精补,称重传感器以每秒100次的频率采样,达到50克时立即停螺杆。精补阶段速度慢,过冲量可以控制在0.3克以内。
第三,搅拌转从连续搅拌方式改为同步方式。 流动性这么好的物料不需要强搅拌,高速搅拌反而把颗粒搅成流化态,加剧了下料不稳定。
最终测试数据:
| 指标 | 纯螺杆式 | 纯称重式 | 复合式(最终方案) |
| 标称规格 | 50克 | 50克 | 50克 |
| 平均偏差 | ±5.2克 | ±6.8克 | ±0.2克 |
| 最大单袋偏差 | +8.1克 / -3.4克 | +9.2克 / +3.1克 | +0.4克 / -0.3克 |
| 滴漏/过冲 | 严重滴漏 | 严重过冲 | 无 |
| 包装速度 | 12袋/分钟 | 4袋/分钟 | 10袋/分钟 |
郑州天亿专业级型号 vs 行业标准型号参数对比
| 参数项 | 郑州天亿 TY-F5000 专业级 | 行业标准型号 |
| 计量方式 | 纯螺杆/螺杆+称重复合可切换 | 纯螺杆(称重需另购) |
| 计量范围 | 50g—5000g | 100g—3000g |
| 纯螺杆精度 | ±0.2%—±0.5% | ±0.5%—±1.0% |
| 复合式精度 | ±0.05%—±0.2% | 通常不支持 |
| 称重传感器 | 可选配,量程5kg,精度±1g,IP67 | 通常无 |
| 称重采样频率 | 100次/秒 | — |
| 包装速度 | 10—25袋/分钟 | 8—18袋/分钟 |
| 驱动电机 | 110型步进电机,256细分 | 57型步进电机,16细分 |
| 控制方式 | PLC+7英寸触摸屏,配方存储 | 单片机+数码管 |
| 搅拌系统 | 独立电机,5—60rpm无级调速 | 与螺杆联动或三档调速 |
| 螺杆形式 | 等距/变距/双头/三角叶片可选 | 标准等距单头矩形叶片 |
| 二级下料 | 粗给/精补双速,比例可调 | 通常单速 |
| 物料接触材质 | 304不锈钢,食品级密封 | 201/304混合 |
| 防护等级 | 电气箱IP54,传感器IP67 | 电气箱IP42 |
| 售后响应 | 河南省内24小时上门 | 视经销商而定 |
采购合同里必须注明的5条技术参数
合同技术附件是防止后期扯皮的唯一武器,以下五条围绕计量方式做了针对性设计:- 写明"设备支持____(纯螺杆/螺杆+称重复合/两者可切换)计量方式,复合模式下粗给阶段为螺杆下料,精补阶段为螺杆慢速+称重反馈;两种模式切换通过触摸屏操作,无需更换硬件。"计量方式是设备的核心架构,必须在合同里锁定,不能货到了才发现不支持。
- 如选配称重,注明"称重传感器量程____kg,分度值____g,采样频率____次/秒,防护等级IP____;乙方负责用标准砝码(____g、____g、____g三点)现场校准并出具校准记录,校准误差不超过±____g。"传感器的精度和采样速度直接决定复合模式的最终精度,不写清楚就无法验收。
- 注明"配置直径____mm、螺距____mm螺杆,针对甲方物料(堆积密度____g/cm³),单圈出料量为____g,电机细分____步,单步最小进给量____g。"这是纯螺杆模式精度的物理基础,必须量化。
- /精补参数与过冲量。 注明"复合模式下粗给比例为____%(即螺杆快速下料到目标重量的____%),精补阶段螺杆转速为____rpm,称重达标后螺杆停转响应时间不超过____毫秒,过冲量不超过____g。"过冲量是复合模式的核心指标,直接决定精度上限。
- 注明"纯螺杆模式下,使用甲方____物料、克规格,连续取样____袋,平均偏差±%;复合模式下,同样物料和规格,平均偏差±____%。两种模式分别验收,不得以一种模式的精度代替另一种。"支持双模式的设备必须两种模式都验收,避免厂家只调好一种模式交差。
2026年粉末包装技术的演进方向
复合计量模式从高端选项变成中端标配。 2024年之前,螺杆+称重复合式只在2万元以上的高端机型上出现,2026年随着称重传感器成本下降和PLC运算能力提升,复合模式已经下放到1.2万元价位段。对于精度要求稍高的中小企业,不再需要在"便宜但精度差"和"精准但贵"之间做痛苦选择,中端机型就能拿到±0.2%的复合精度。数字式称重传感器替代模拟式成为主流。 传统模拟式传感器的信号在传输过程中容易受电机、变频器干扰,车间里电磁环境复杂时读数会跳。2026年的数字式传感器在传感器内部就完成了A/D转换,输出的是数字信号,抗干扰能力提升一个量级,而且可以远程诊断传感器状态(零点漂移、过载次数、温度),维护从"坏了再修"变成"预判更换"。
快换式计量头设计开始落地。 纯螺杆和复合式过去是两种不同的设备,买了螺杆式想升级称重只能换整机。2026年出现的快换式计量头设计,把螺杆计量头和称重计量头做成可互换的模块,按压卡扣就能更换,一台设备可以根据当天的物料和精度要求切换计量方式。这种设计特别适合多品种生产的企业——包面粉用纯螺杆头(速度快),包中药粉用复合头(精度高),一台设备顶两台用。
选粉末包装机,计量方式是第一个要定的架构问题。物料稳定、追求速度选纯螺杆,物料复杂、追求精度选复合式,大规格低速度选纯称重。方式选对了,后面的参数才有意义;方式选错了,再贵的设备也用不出效果。